
Maîtrise du dosage
Variabilité du dosage en agroalimentaire : comprendre et maîtriser l’écart-type
La variabilité du dosage en agroalimentaire correspond à la dispersion des poids autour d’une cible. Lorsqu’elle devient trop importante, elle peut entraîner des produits sous-dosés, des réglages instables et une augmentation volontaire de la quantité moyenne distribuée.
Pour comprendre une ligne de conditionnement, il ne suffit donc pas d’observer la moyenne. Il faut également étudier l’écart-type, la stabilité dans le temps et les différentes causes susceptibles de contribuer à la dispersion.
Cet article explique comment interpréter ces phénomènes et pourquoi leur maîtrise constitue un levier essentiel pour réduire le surdosage.
Moyenne • dispersion • écart-type • dérive • TU1 / TU2 • stabilité • surdosage
Définition
Qu’est-ce que la variabilité du dosage en agroalimentaire ?
Sur une ligne de conditionnement, deux produits successifs ne présentent pratiquement jamais exactement le même poids.
La variabilité du dosage en agroalimentaire correspond à la dispersion de ces valeurs autour de leur niveau moyen.
Cette variabilité est normale : aucun procédé industriel n’est parfaitement constant.
Elle devient problématique lorsqu’elle est suffisamment importante pour :
- augmenter le nombre de produits proches des limites basses ;
- rendre les contrôles difficiles à interpréter ;
- provoquer des corrections fréquentes de la machine ;
- augmenter le risque de produits sous-dosés ;
- obliger à maintenir une moyenne volontairement élevée ;
- générer un surdosage et des pertes matière.
La dispersion est généralement quantifiée à l’aide de l’écart-type.
Plus l’écart-type est faible, plus les valeurs sont regroupées autour de leur moyenne.
Plus il augmente, plus les poids sont dispersés.
Point essentiel
Le problème n’est pas que les poids varient. Le problème apparaît lorsque cette variation devient trop importante, instable ou mal comprise.
Deux phénomènes différents
Dispersion et dérive : ne pas confondre les deux
Une ligne peut être instable de plusieurs façons.
La dispersion
La dispersion correspond à l’écart entre les valeurs individuelles autour de la moyenne.
Elle est notamment caractérisée par l’écart-type.
Une ligne peut avoir une moyenne parfaitement positionnée mais présenter une dispersion trop importante.
La dérive
La dérive correspond au déplacement progressif de la moyenne dans le temps.
Le dosage peut rester relativement peu dispersé mais se déplacer progressivement vers le haut ou vers le bas.
Une moyenne correcte à un instant donné ne suffit pas
La ligne peut être correctement centrée mais très dispersée, ou peu dispersée mais en train de dériver.
Moyenne et dispersion
Pourquoi la moyenne ne suffit pas pour maîtriser un dosage
Deux productions ayant exactement la même moyenne peuvent présenter des risques très différents.
Prenons deux séries de produits dont la moyenne est identique.
Dans la première, les poids sont très proches les uns des autres.
Dans la seconde, certains produits sont nettement plus lourds tandis que d’autres sont beaucoup plus légers.
La moyenne seule ne permet pas de distinguer ces situations.
C’est pourquoi il faut examiner simultanément :
- la moyenne ;
- l’écart-type ;
- les valeurs individuelles ;
- leur évolution au cours du temps.
Dans le cas des produits préemballés, une dispersion importante peut notamment augmenter le risque de valeurs basses même lorsque la moyenne générale paraît satisfaisante.
Bon raisonnement
Moyenne = position du dosage.
Écart-type = dispersion du dosage.
Évolution dans le temps = stabilité du procédé.
Origine des variations
Quelles sont les principales sources de variabilité du dosage ?
La dispersion observée en production résulte souvent de plusieurs phénomènes qui se cumulent.
Doseur
Régularité intrinsèque, usure, jeux mécaniques, membranes, pistons, organes de dosage ou comportement du système.
Têtes de dosage
Certaines têtes peuvent délivrer systématiquement davantage ou moins de produit que les autres.
Produit
Viscosité, densité, température, granulométrie, texture, foisonnement, présence de morceaux ou évolution pendant la fabrication.
Cadence et alimentation
Le comportement du dosage peut varier selon la vitesse de production ou la régularité de l’alimentation du système.
Réglages
La précision et la répétabilité des réglages influencent directement la stabilité obtenue.
Méthode de pilotage
Fréquence des contrôles, taille d’échantillon, règles de décision et corrections opérateurs peuvent réduire ou augmenter la variabilité observée.
Une forte variabilité ne signifie pas forcément que le doseur est mauvais
Le produit, les différences entre têtes et les corrections réalisées pendant la fabrication peuvent contribuer autant que la performance propre de la machine.
Comprendre l’écart-type
Pourquoi décomposer l’écart-type global ?
Un écart-type global élevé indique une forte dispersion, mais ne permet pas à lui seul d’en connaître l’origine.
La variabilité totale observée peut être considérée comme le résultat de plusieurs contributions.
Par exemple :
- variabilité entre les différentes têtes ;
- variabilité propre du doseur ;
- variabilité du produit ;
- variabilité générée par les réglages et le pilotage.
L’intérêt consiste à essayer d’isoler ces différentes contributions.
Une source dominante peut alors apparaître.
Cela permet d’éviter une conclusion trop rapide telle que :
« Le doseur est mauvais, il faut le remplacer. »
Dans certains cas, la performance intrinsèque du doseur peut rester inchangée alors que l’écart-type global est fortement diminué grâce à une meilleure homogénéité entre têtes, une meilleure maîtrise du produit ou une méthode de réglage plus adaptée.
Transformer un problème global en problèmes ciblés
Décomposer la variabilité permet de passer de « les poids bougent beaucoup » à des hypothèses concrètes pouvant être testées sur la ligne.
Exemple simplifié
Exemple de réduction de la variabilité du dosage avant et après actions
L’exemple suivant illustre comment plusieurs sources de dispersion peuvent se cumuler.
| Source de variabilité | Écart-type initial | Action étudiée | Écart-type après action |
|---|---|---|---|
| Désalignement des têtes | 3,0 g | Réalignement des têtes | 1,5 g |
| Stabilité propre du doseur | 3,0 g | Pas de modification | 3,0 g |
| Variabilité du produit dans le temps | 8,0 g | Amélioration du pilotage et du contrôle | 2,0 g |
| Méthode de contrôle et de réglage | 3,0 g | Règles de décision adaptées | 1,0 g |
| Écart-type global | 9,54 g | Actions ciblées | 4,03 g |
Principe du calcul
Dans cet exemple simplifié, les contributions indépendantes sont combinées par leurs variances :
σ global = √(σ₁² + σ₂² + σ₃² + σ₄²)
Avant les actions
L’écart-type global est de 9,54 g.
La forte dispersion augmente la probabilité de poids très bas et conduit naturellement à conserver une cible de dosage plus élevée.
Après les actions
L’écart-type global est ramené à 4,03 g alors même que la performance propre du doseur n’a pas changé.
La réduction vient des autres sources de dispersion.
Ce que montre cet exemple
Le meilleur levier n’est pas toujours l’équipement lui-même. Une analyse des différentes contributions peut révéler des pistes d’amélioration beaucoup plus ciblées.
Conséquence économique
Pourquoi une forte variabilité entraîne-t-elle du surdosage ?
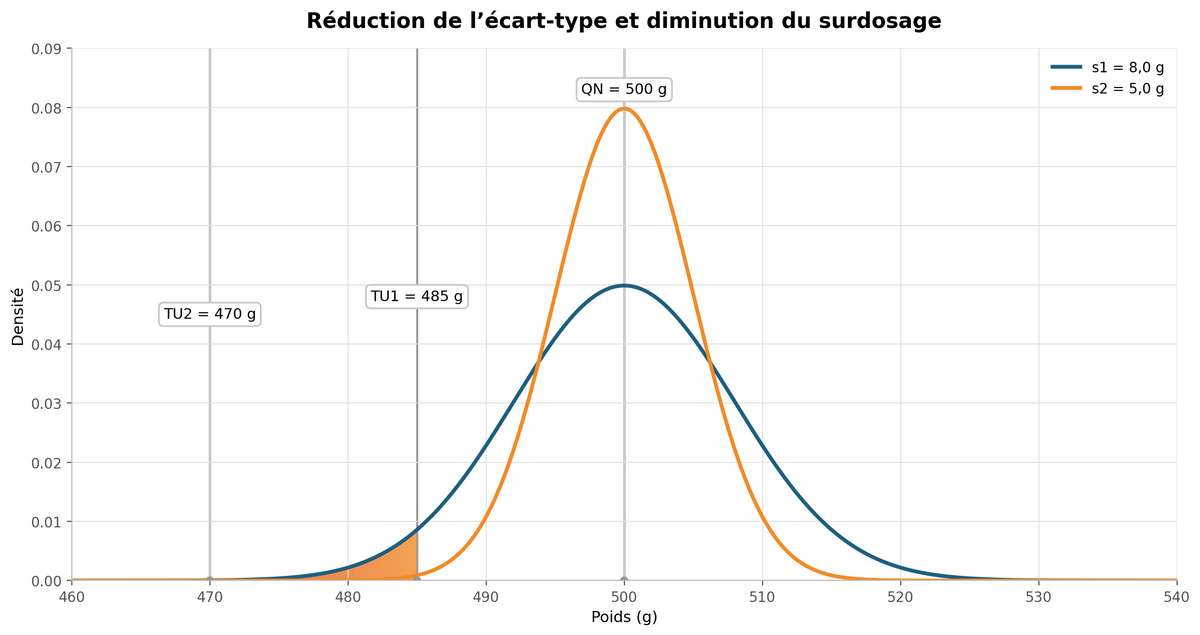
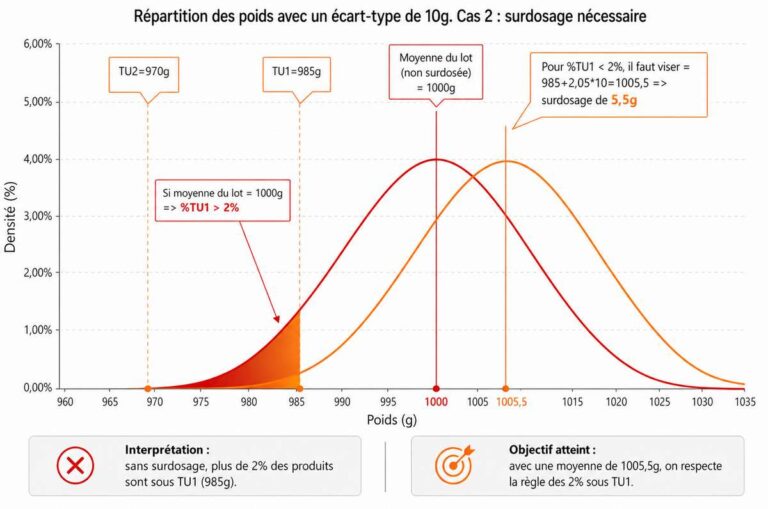
Lorsque la dispersion augmente, les valeurs les plus basses s’éloignent davantage de la moyenne.
Pour limiter le risque de produits trop légers, il peut alors devenir nécessaire de positionner la moyenne plus haut.
Cette marge supplémentaire constitue du surdosage.
Le lien est donc simple :
variabilité élevée → marge nécessaire plus importante → moyenne plus élevée → surdosage accru.
À l’inverse, lorsque l’écart-type diminue, il peut devenir possible de rapprocher progressivement la cible du niveau réellement nécessaire.
C’est pourquoi la réduction du surdosage agroalimentaire commence généralement par une compréhension de la variabilité.
Ne pas inverser la logique
Diminuer la cible sans avoir réduit la dispersion peut simplement augmenter le nombre de produits trop légers.
Pilotage
Quels indicateurs faut-il réellement suivre ?
La maîtrise du dosage nécessite de regarder plusieurs informations simultanément.
La moyenne
Elle indique le niveau global auquel le procédé dose le produit.
L’écart-type
Il permet de quantifier la dispersion des valeurs autour de cette moyenne.
La stabilité dans le temps
Elle permet de vérifier si la moyenne et la dispersion restent comparables au cours de la production.
Il faut également examiner les valeurs individuelles.
Une moyenne et un écart-type calculés sur un ensemble de mesures peuvent masquer :
- une tête systématiquement différente ;
- une dérive progressive ;
- une rupture brutale ;
- un phénomène lié à un changement de produit ou de cadence.
La statistique permet donc de détecter et quantifier le phénomène. L’analyse terrain permet ensuite d’en rechercher l’origine.
Passer à l’analyse terrain
Comment identifier concrètement les causes de la variabilité ?
Une fois la dispersion caractérisée, il faut rechercher les causes qui contribuent réellement à l’écart-type observé.
La démarche terrain peut notamment comprendre :
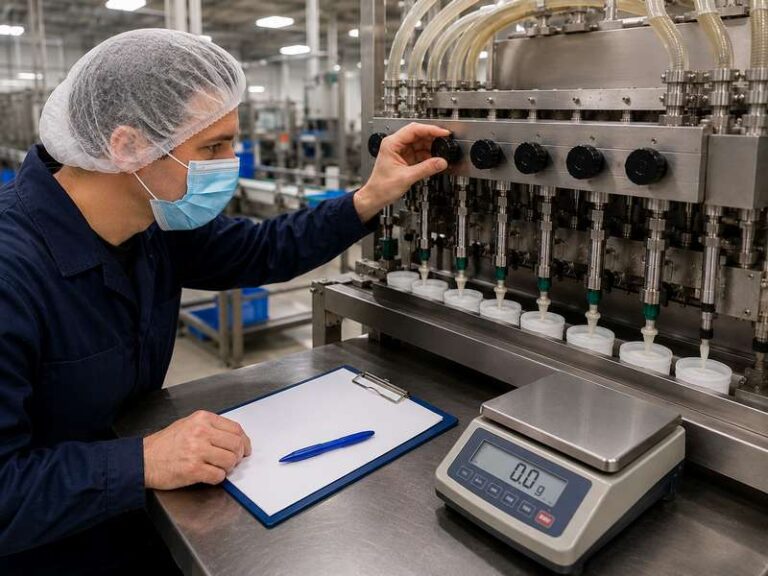
- un test instantané du doseur pour comparer les têtes ;
- un test général de variabilité pour observer l’évolution dans le temps ;
- un test du vernier pour vérifier la répétabilité du réglage ;
- l’étude de la méthode de contrôle et de réglage utilisée en production.
Ces tests permettent de transformer la variabilité globale en phénomènes plus faciles à interpréter.
Besoin d’une analyse directement sur votre ligne ?
La page `/variabilite-dosage/` présente l’intervention terrain QUALOPSYS destinée à mesurer la dispersion et rechercher ses principales causes sur le couple machine / produit.

FAQ
Questions fréquentes sur la variabilité du dosage en agroalimentaire
Qu’est-ce que la variabilité du dosage en agroalimentaire ?
La variabilité du dosage correspond à la dispersion des poids autour de leur moyenne. Elle est généralement quantifiée à l’aide de l’écart-type.
Quelle différence entre moyenne et écart-type ?
La moyenne indique le niveau général du dosage. L’écart-type mesure la dispersion des valeurs autour de cette moyenne.
Quelle différence entre dispersion et dérive ?
La dispersion correspond aux différences entre les valeurs individuelles. La dérive correspond au déplacement progressif de la moyenne au cours du temps.
Une forte variabilité vient-elle toujours du doseur ?
Non. Elle peut provenir des différences entre têtes, du produit, de la cadence, des réglages ou de la méthode utilisée pour piloter la ligne.
Pourquoi décomposer l’écart-type global ?
Cette décomposition aide à identifier les sources qui contribuent le plus à la dispersion et à orienter les essais vers les leviers réellement pertinents.
Pourquoi la variabilité augmente-t-elle le surdosage ?
Plus la dispersion est importante, plus les poids les plus faibles s’éloignent de la moyenne. La cible est alors souvent relevée pour sécuriser la production, ce qui augmente le surdosage.
Comment réduire la variabilité du dosage ?
Il faut mesurer la dispersion, observer son évolution, distinguer les différentes sources possibles puis tester les actions correspondant aux causes identifiées.